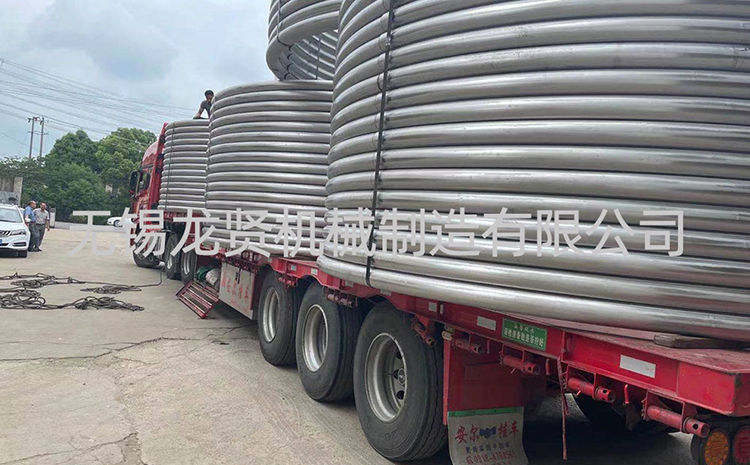
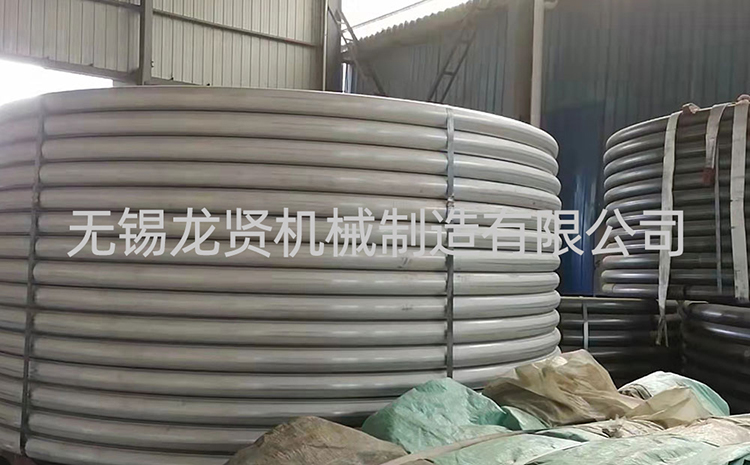
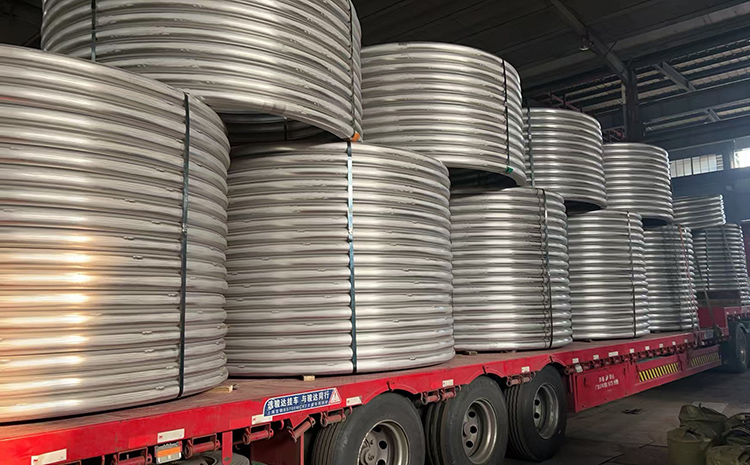
半管加工,说白了就是把钢板或钢带变成半圆形的管子,再焊到反应釜、发酵罐、换热器这类设备外面,用来走冷却水、导热油或者蒸汽。它看着不复杂,但真正做得好,靠的是下料准、成型稳、焊接牢。
第一步是选材和下料。半管常用不锈钢、碳钢这类材料,具体用什么材质,得看设备要承受的温度、压力和介质。下料不能凭感觉,尤其是用钢带卷制半管时,宽度要按中径来算,这样卷出来才不容易出现“这一圈大、那一圈小”的情况。
第二步是成型。常见做法是把钢带送进半管滚压机,经过几组凹凸轮逐级滚压,慢慢弯成半圆截面;也有用折弯机冷弯的,适合批量生产。如果是厚壁管,还会先加热再弯,减少回弹和起皱。成型这一步最关键的是弧度要贴合设备筒体,不能塌腰,也不能翘边。
第三步是弯弧和组对。半管要绕在釜体外面,所以还得按筒体直径弯成合适的螺旋弧度。弯的时候要用专用模具,避免压扁、起皱。组对前一般先在设备上划线定位,保证半管间距均匀、排列整齐。
第四步是焊接。半管和筒体之间通常用角焊缝连接,常用氩弧焊或气体保护焊。焊前要把坡口、油污、铁锈清理干净,薄壁半管还要注意控制电流,防止烧穿。焊接时最好分段、对称焊,别一口气从头焊到尾,这样能减少变形。
最后一步是检验和表面处理。焊完要打磨焊渣,检查有没有气孔、咬边、漏焊,必要时做水压或气密性测试。不锈钢半管还会做酸洗钝化,碳钢件则补漆防锈。这样出来的半管,贴合度好、密封可靠,换热效率也更稳定。
整体看下来,半管加工不算花哨,但每一步都影响设备寿命。下料准一点,成型顺一点,焊接稳一点,后面安装和使用时就少很多麻烦。

 客服