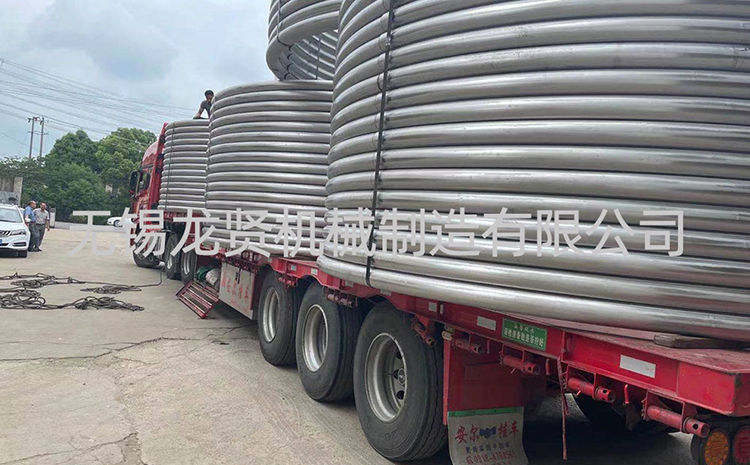
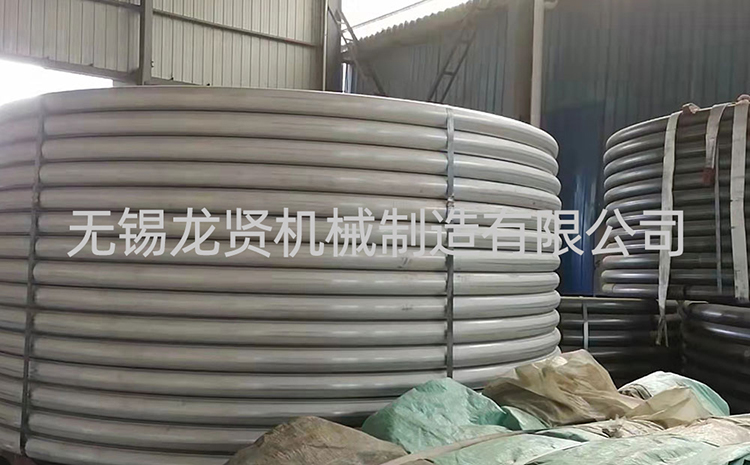
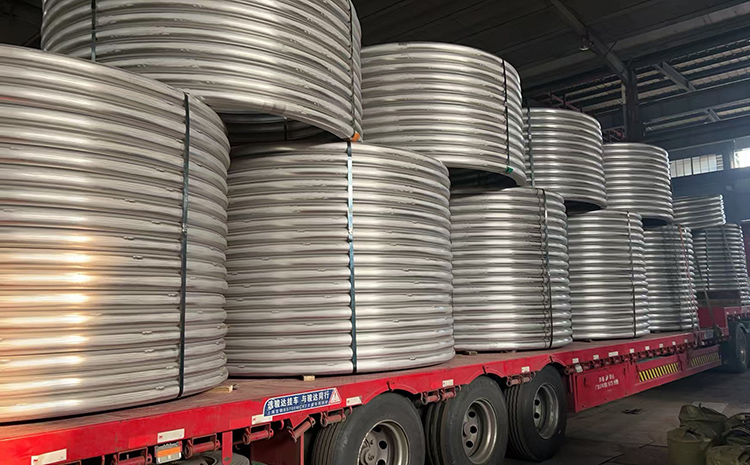
半管折弯成型,简单说就是:先算好下料尺寸,再把半圆管或钢带弯成需要的弧度,最后校形、修口、检验。实际生产里,它不完全等于整管弯管,更多会用到半管成型机、弯弧机或模具压弯。
1. 先确认图纸要求
开工前要把几个参数定清楚:半管外径、内径、壁厚、弯曲半径、折弯角度、贴合面是内弧还是外弧、要不要和筒体焊接。尤其是反应釜外盘半管、夹套半管,贴合间隙和弧度一致性很关键。
2. 精准下料
如果是钢带卷成半管,下料宽度一般按中径来算:
下料宽度 ≈ 3.14 × 中径 ÷ 2
中径 = 外径 - 壁厚
比如外径 108mm、壁厚 4mm,中径就是 104mm,下料宽度大约 163mm。这个尺寸算准了,后面成型才不容易“一边大一边小”。
3. 成型半圆
把钢带放进半管成型机或弯弧机里,通过辊轮、模具挤压成型。好一点的设备一次就能压出比较标准的半圆,不用反复硬挤,这样表面更平整,回弹也更好控制。
4. 弯弧/折弯
成型后的半管再上弯弧机,按图纸半径弯出弧度。操作时注意三点:
起弯点要对准,不然弧长容易跑偏;
弯曲半径不能太小,太小容易起皱、开裂;
速度要稳,一次压到位比反复来回压效果更好。
如果是整管先弯再剖成半管,那就是常规弯管工艺:冷弯适合薄壁小口径,热弯或中频弯适合厚壁、大口径。
5. 校形和修口
弯完后要检查弧度是否顺、半圆是否饱满、贴合面有没有翘边。必要时用校形模具再压一遍,再把两端切口修平、倒角,方便后续组对焊接。
6. 检验入库
主要看:弧度是否符合样板、半圆度是否一致、表面有没有裂纹和压伤、端口尺寸是否合格。做反应釜夹套用的半管,还要重点检查贴合面的平整度,避免焊接后出现空鼓或间隙过大。

 客服