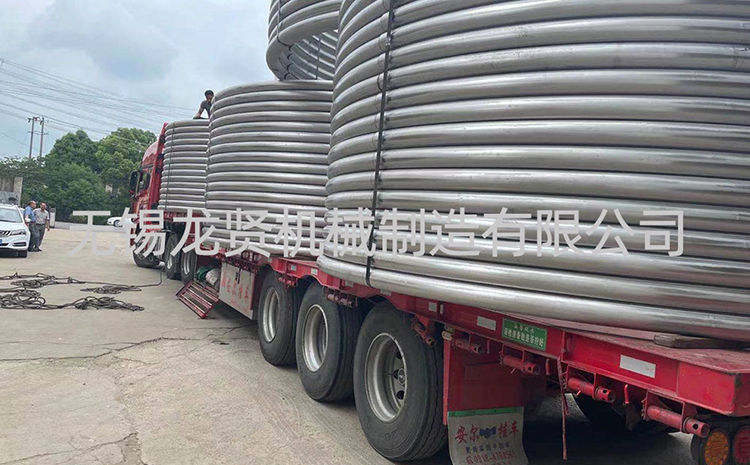
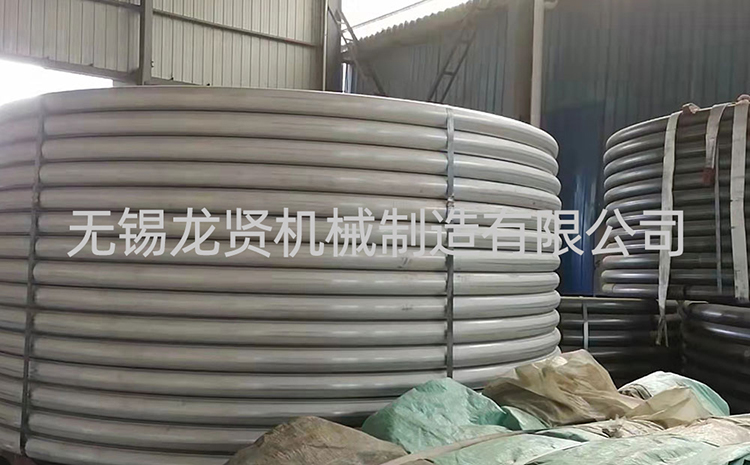
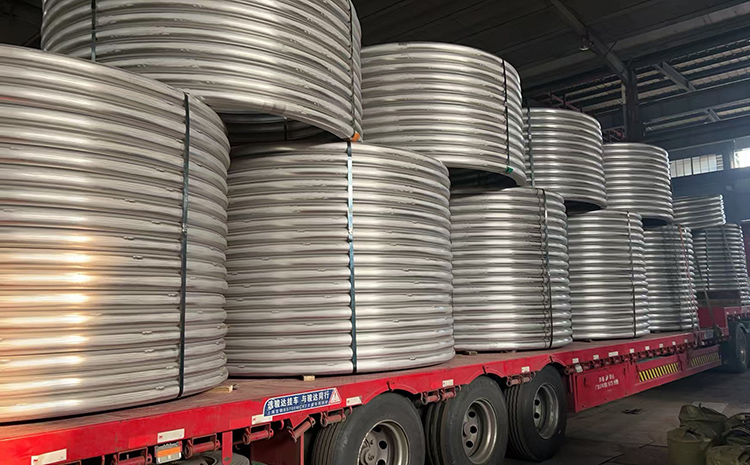
封头管,也就是常说的封头、管帽,主要是用在压力容器、储罐、管道端部起封堵和承压作用的零件。它的加工流程其实可以按“备料—下料—拼接—成型—后处理—检验”这条线来理解。
加工流程可以这样讲
1. 先看图、选材料
拿到图纸后,先确认封头管的材质、直径、壁厚、形状,比如椭圆封头、碟形封头、半球封头、锥形封头等。常用材料有碳钢、不锈钢、合金钢等。材料进场后要核对质保书,必要时做复验。
2. 下料切割
根据展开尺寸把钢板切成圆形坯料。碳钢常用等离子切割、火焰切割,不锈钢多用等离子或激光切割。切完要把毛刺、割瘤、氧化皮清理干净。
3. 需要时先拼板焊接
如果直径比较大,一块板不够,就要先拼板。拼焊后焊缝要打磨平整,尤其是靠近成型区域的焊缝,不能有明显余高,否则成型时容易开裂或起皱。
4. 成型是关键
常见成型方式有两种:
冲压成型:把板坯放到模具里,用压力机压成封头形状,适合批量生产或中小直径封头。
旋压成型:让坯料旋转,用旋轮逐步碾压成型,适合大直径、单件或小批量。
碳钢厚壁封头常用热压成型,加热到一定温度后压制;不锈钢或薄壁件有时可以冷压,但要控制变形量,防止开裂。
5. 切边、修口、加工坡口
成型后边缘一般不整齐,需要切边,按图纸加工直边高度和坡口,方便后面和筒体、管道对接焊接。
6. 热处理
成型和焊接会产生内应力,所以很多封头管需要做退火、正火、固溶处理等。这一步主要是恢复材料性能,降低开裂和变形风险。
7. 表面处理
不锈钢封头常做酸洗钝化、抛光;碳钢件可能做喷砂、除锈、涂漆。表面处理不光影响外观,也影响耐腐蚀性和后续焊接质量。
8. 检验合格后出厂
最后要检查直径、高度、直边、厚度、圆度、表面质量,拼接焊缝和成型区域还要做无损检测,比如超声、射线、磁粉、渗透等。合格才能入库或发货。
生产时要注意这些点
材质不能混用:碳钢、不锈钢、合金钢要分开管理,标记要清晰,避免用错料。
下料尺寸要准:展开尺寸算错,后面成型、切边都会受影响,尤其是带直边的封头。
拼焊缝要打磨平:焊缝余高太高,成型时容易拉裂,也容易产生局部减薄。
加热温度要控制:热压时温度太高容易过烧,太低又压不动;终压温度也要符合工艺要求。
成型后重点看减薄:封头过渡区、直边区容易变薄,最小厚度不能低于设计要求。
不锈钢要防铁离子污染:加工不锈钢时尽量用专用工装,避免碳钢粉尘污染,否则会影响耐腐蚀性。
热处理不能省:尤其是碳钢热压、不锈钢冷作硬化明显、或有焊接拼接的情况,热处理要按工艺执行。
检验要有记录:材质报告、尺寸记录、无损检测报告、热处理记录最好都留档,客户验厂或出口项目通常会看这些资料。

 客服