外半管加工,核心就三件事:弯得准、贴得紧、焊得牢。流程大致可以按下面走。
外半管加工流程
选材与下料
先按工况选材质,常用碳钢、304、316L等;半管材质尽量和釜体一致,减少热应力。
下料时按图纸长度、管径、壁厚切割,坡口要平整,焊前把油污、锈、水分清理干净。弯制成半圆弧
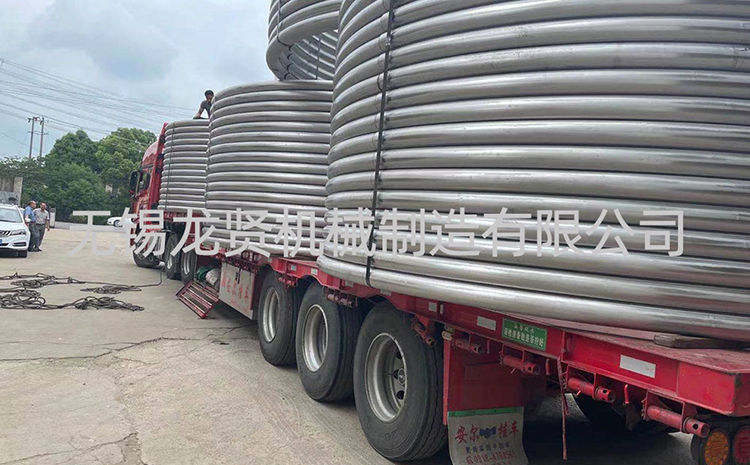
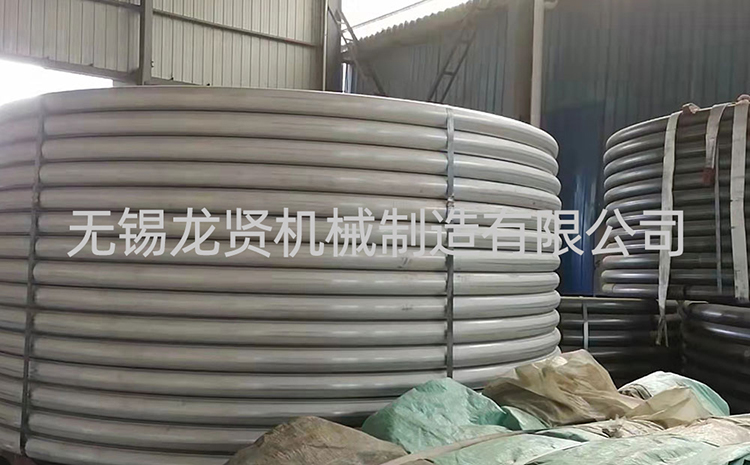
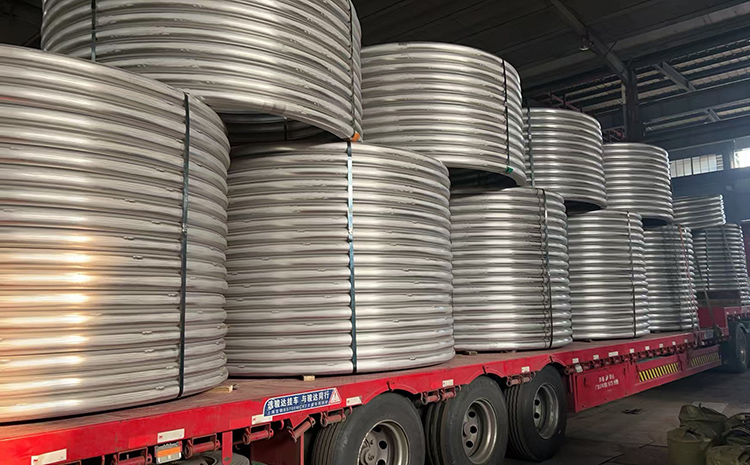
用半圆管弯弧机、滚弯模具或冲压成型,把直管弯成贴合釜体外壁的半圆弧。
弯制时重点控制圆度和弧度,避免起皱、扁塌、开裂;弯后检查贴合度,不能靠强力硬掰去凑釜体。贴合釜体、螺旋排布
把半管按设计螺距一圈圈盘在釜体外壁,筒体段相对好做,封头、锥段要随曲率变化调整。
间距、圈数、进出口位置都要按换热计算来定,保证介质流动顺畅,不短路、不憋压。焊接固定
一般先焊半管对接缝,确认合格后再焊半管与釜体的角焊缝;如果先焊角焊缝,再焊对接缝,容易把收缩应力锁在里面。
常用氩弧焊、气体保护焊等工艺,不锈钢要重点防氧化,碳钢要控制热输入和层间温度。检测与试压
焊缝做外观检查,必要时做渗透、射线或超声等无损检测;半管本身要做压力试验或密封性检测。
确认无泄漏、无裂纹、未焊透、咬边等问题后,再做表面处理、保温或防腐。
重点注意事项
半管圆度要稳:弯制后椭圆度太大,贴合不好,焊缝应力会明显增加。
对接缝必须焊透:半管对接处是泄漏高发点,不能只靠角焊缝“糊住”。
焊接顺序不能乱:先对接、后角焊,分段对称焊,避免一次长焊导致变形。
焊前清理要到位:油污、锈、水、氧化皮都会带来气孔、未熔合。
不锈钢防氧化:氩弧焊时保护气要足,现场风大要做防风措施。
封头段重点控制:封头曲率变化大,最容易贴合不良,不能强行压贴。
试压不能省:半管承压较高,焊后必须试压或检漏,不能只凭外观判断。
保温前复查:外半管外面还要包保温,一旦漏了后期维修很麻烦,最好在保温前把隐患处理掉。

 客服