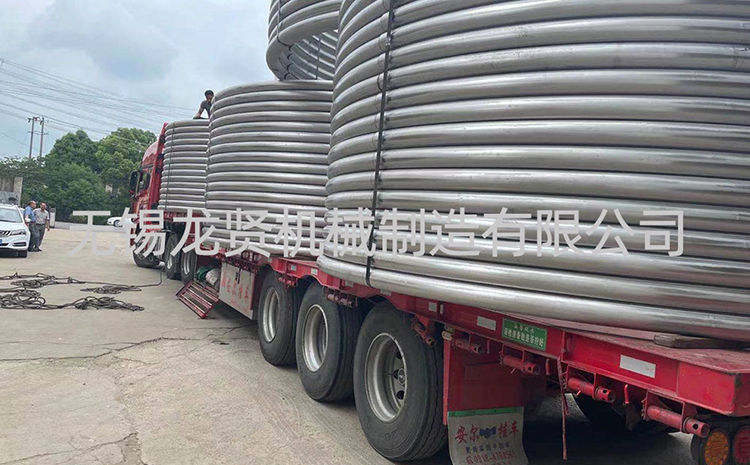
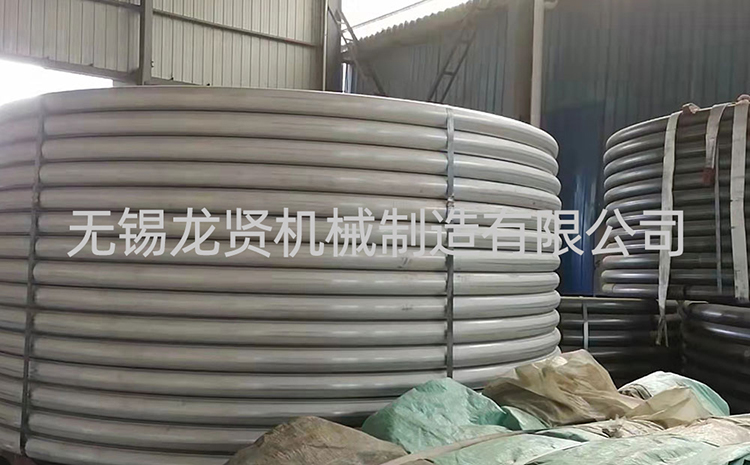
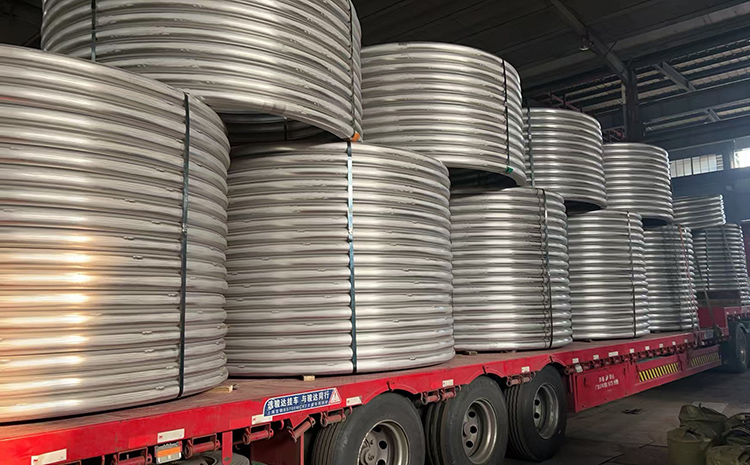
封头盘管通常指布置在封头外表面的半圆盘管或螺旋盘管,常用于夹套加热、冷却、保温、伴热和局部换热。它的加工难点不在“封头”本身,而在盘管与封头曲面贴合、固定方式、焊接顺序和无损检测。
常见结构形式
形式 特点 适用场景
半圆管盘管 半圆截面贴焊在封头外壁,介质在半圆管内流动 夹套加热/冷却、反应釜、储罐
螺旋盘管 盘管沿封头曲面螺旋布置,换热面积较大 需要强化换热的封头部位
可拆式盘管 采用卡具、压板或固定装置连接,便于检修 需要定期更换、清洗或维修
焊接式盘管 盘管与封头直接焊接,结构牢固 固定式压力容器、夹套设备
盘管材料加工方式
盘管本身主要有两种加工路线:
钢管切剖成半管:用无缝钢管或有缝钢管沿轴向剖开,再弯制成半圆截面。优点是成形稳定,适合规格较统一的半圆管;缺点是材料利用率相对较低。
钢带辊压成半管:用钢带通过滚轮或弯圆机直接辊压成半圆截面。成本通常更低,适合批量加工;但对截面精度、直线度和焊接质量要求较高。
封头曲面上的盘管,尤其是小直径或复杂曲面位置,也常采用整管分段弯制后再切剖成型,以保证贴合度。
典型加工流程
图纸与展开
根据封头型式、直径、壁厚和盘管间距确定盘管走向、半管规格、进出口位置和固定点。封头曲面不规则,盘管长度和弯曲半径通常需要通过展开计算或三维放样确认。
封头成形与检验
封头按 GB/T 25198 等标准制造,常见工艺包括冷冲压、热冲压和旋压。 盘管安装前,封头应完成成形、切边、坡口加工、热处理及必要的无损检测,避免后续返修影响盘管焊接。
盘管成型
半圆管可通过辊压、弯管、切剖、整形获得目标截面。螺旋盘管还需要控制节距、弯曲半径和贴合间隙,防止安装后出现翘曲或局部悬空。
划线定位
在封头外壁按图纸划出盘管中心线、固定点位置和焊缝位置。封头曲面较大时,建议采用样板、数控划线或三维定位,减少累计误差。
点固与焊接
盘管先点固,确认贴合度后再进行连续焊。焊接时应注意:
避免封头局部过热变形;
控制焊缝余高,防止介质流动受阻;
不锈钢材质需做好防铁离子污染和酸洗钝化;
碳钢材质焊后通常需按材质要求进行消除应力处理。
固定结构加工
除焊缝外,可设置压板、卡具、支撑块或可拆固定装置,防止盘管在热胀冷缩、振动或介质冲击下发生位移。
压力试验与检验
盘管焊后通常需要进行压力试验、渗漏检查和外观检验;重要工况下还需对焊缝进行无损检测。封头本体与盘管之间的焊缝质量应满足设计文件和适用标准要求。
质量控制要点
贴合度:盘管与封头之间不应有明显间隙,否则会影响传热和焊接质量。
介质流通:半圆管内部应无塌陷、错边、焊瘤堵塞。
热应力:加热或冷却工况下,盘管和封头膨胀量不同,需预留固定点和膨胀缓冲。
材质匹配:盘管、封头、焊材应匹配,尤其是不锈钢、低温钢、合金钢工况。
防腐处理:碳钢盘管需做好防腐涂层;不锈钢盘管焊后宜酸洗钝化。
可维修性:若介质易结垢、腐蚀或需要定期清洗,建议优先设计可拆结构。

 客服