内盘管加工可以按“选材下料—弯曲成型—焊接组装—热处理与表面处理—检测试压—入釜安装”来理解。它和普通换热盘管加工类似,但更强调釜内空间受限、焊缝密封、同轴度、抛光清洁和与搅拌系统的匹配。
1. 选材与下料
内盘管常用无缝钢管,材质按介质、温度、压力和腐蚀性选择。常规工况可用 304/316L 不锈钢;强腐蚀、高氯离子或高温工况可选钛材、哈氏合金、镍基合金等。承压较高、介质洁净度要求高时,通常优先选用无缝管;焊接管也可用于中低压或通用工况,但焊缝质量需重点控制。
下料前要核对材质证明、壁厚、外径和表面状态,重点检查裂纹、砂眼、划伤和油污。不锈钢管加工前需脱脂、清洗,避免铁离子污染。切口应平整,端口去毛刺,防止后续弯曲和焊接时产生缺陷。
2. 弯曲成型
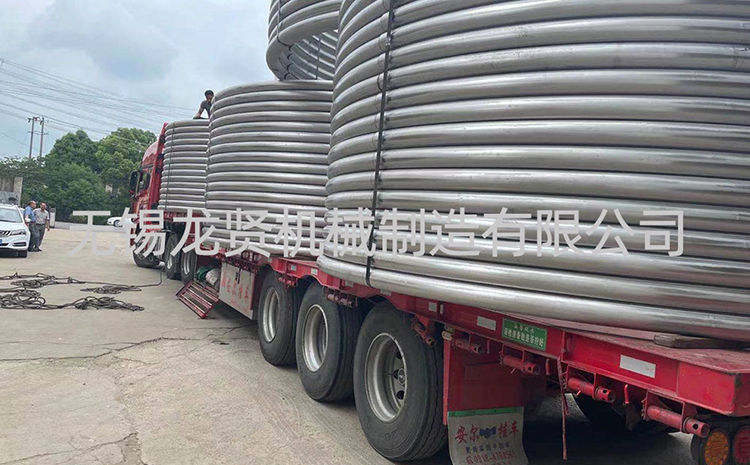
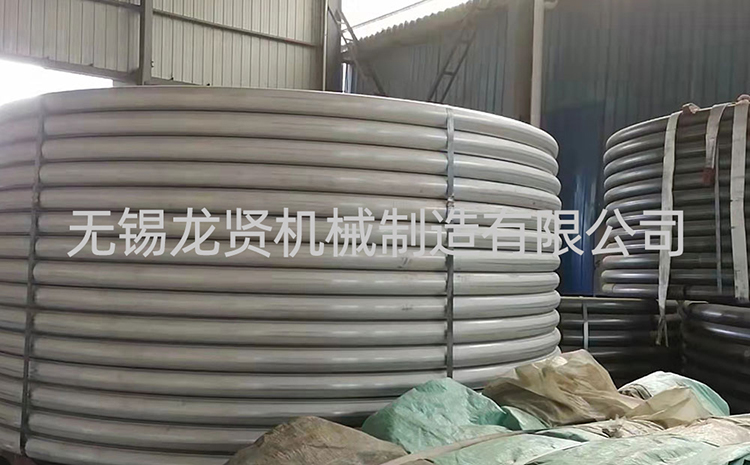
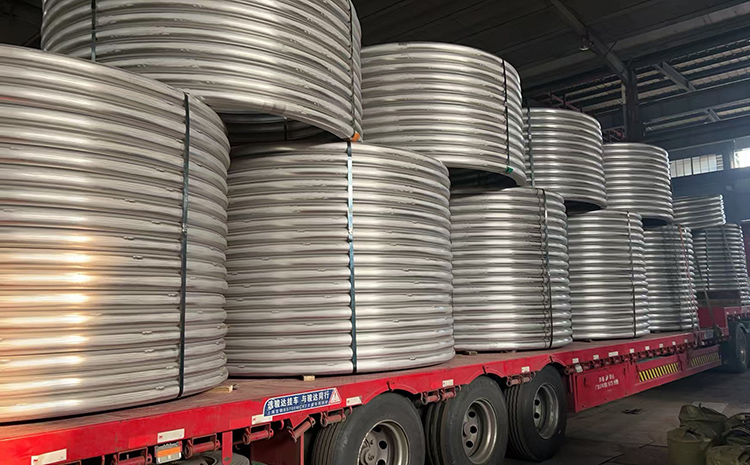
内盘管多加工成螺旋形、笼式、U 型或多层盘绕结构。成型方式通常包括数控弯管、冷弯卷制、螺旋绕制;大管径或小弯曲半径时,也可采用中频热弯。
成型时要控制几个关键点:
弯曲半径:不能过小,否则容易起皱、扁塌或外侧减薄开裂。
椭圆度:截面变形过大会影响流通面积和换热效果。
回弹补偿:不锈钢等材料弯后会有回弹,需通过模具或数控参数预补偿。
壁厚减薄:弯管外侧壁厚会减薄,需在设计阶段预留安全余量。
多层节距:多层盘管层间节距要合理,避免绕制后弹性恢复造成挤压磨损。
对需要频繁弯曲或复杂成型的盘管,管材延伸率一般不宜过低,否则弯制时开裂风险会增加。
3. 焊接与组对
内盘管若需拼接,常用 TIG 氩弧焊;不锈钢焊接时应做好氩气保护,防止焊缝氧化。坡口要清理干净,焊材应与母材匹配。焊缝要求平整、无裂纹、无夹渣、无气孔。
盘管入釜后还需设置支撑件或固定支架,避免运行时振动、晃动或与搅拌器、内构件干涉。支撑点布置要兼顾热膨胀和清洗便利性,不能形成明显死角。
4. 热处理与表面处理
不锈钢盘管在弯曲、焊接后通常需要进行消应力处理或光亮退火,以降低残余应力、改善耐蚀性。焊后可根据工况做酸洗、钝化,恢复表面钝化膜。
食品、医药或高洁净工况下,盘管及焊缝表面还需抛光。釜内盘管抛光难度较高,尤其是螺旋面、弯头内侧和焊缝过渡区,通常要求表面光滑、无挂料、便于 CIP 清洗。
5. 检测与试压
内盘管属于承压换热部件,出厂前必须做密封性检测。常用检测包括:
外观和尺寸检查;
焊缝无损探伤,必要时做射线探伤或渗透探伤;
水压试验或气压试验,验证盘管及焊缝密封性;
内壁清洁度检查,防止焊渣、油污残留。
盘管成型后再发现泄漏,返修成本很高,因此试压通常安排在入釜安装前完成。
6. 入釜安装与整机调试
内盘管装入釜体后,要重点确认:
盘管与釜壁、搅拌器、挡板、测温套管等无干涉;
进出口管路位置合理,便于接管和检修;
支撑固定可靠,运行中不产生异常振动;
整系统再次试压,确认密封合格;
必要时进行空载试机,检查搅拌、密封和管路连接状态。
加工难点
空间紧凑:釜内布置受限,盘管圈数、间距和支撑点需要精确计算。
弯曲质量要求高:椭圆度、壁厚减薄和回弹都会影响后续装配。
焊缝可靠性要求高:盘管泄漏往往导致停车检修,成本较高。
清洁与抛光难:螺旋面和弯头内侧容易成为清洗死角。
与搅拌匹配复杂:盘管位置不当会影响物料流动,也可能被搅拌件碰撞。

 客服