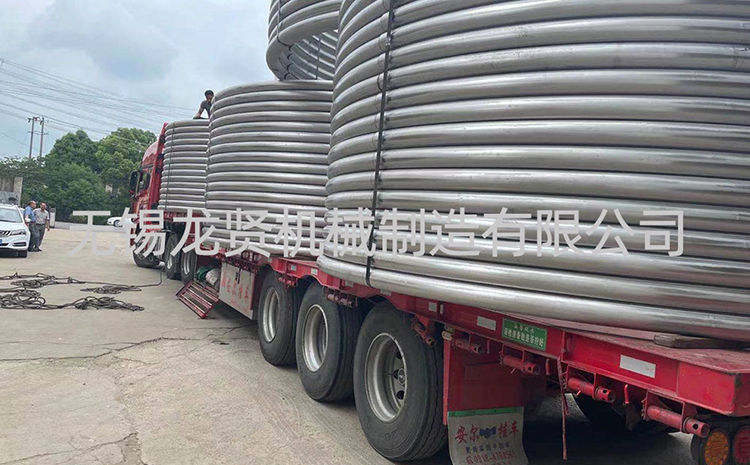
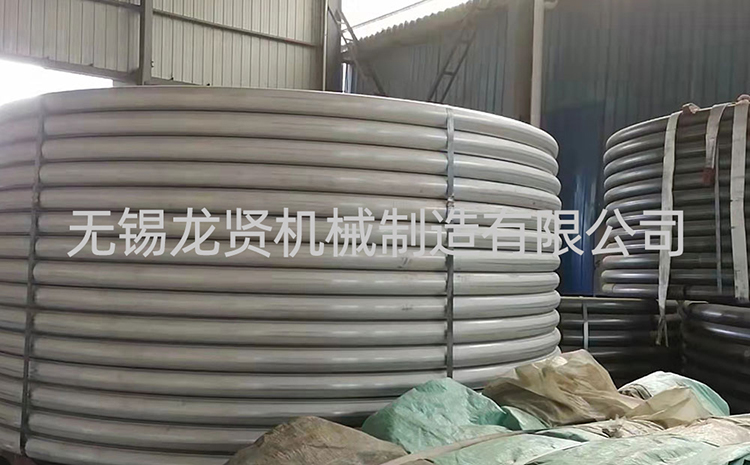
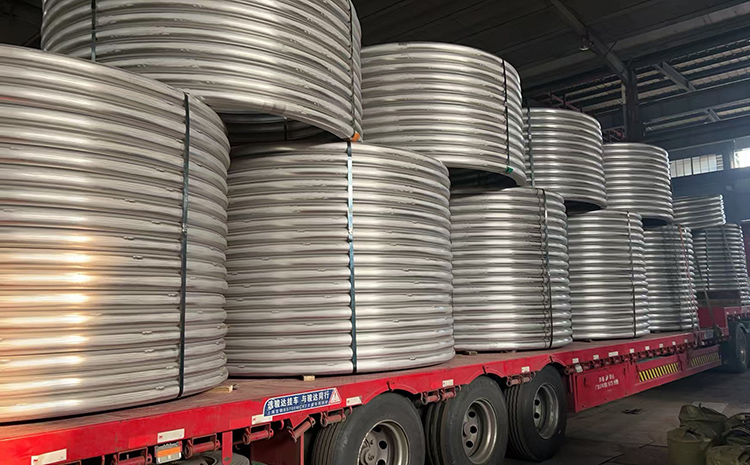
半管加工里,最难的主要集中在成型精度控制、折弯回弹与变形、螺旋缠绕贴合、焊接质量、厚壁与薄壁两端控制、检测一致性这几个环节。对半管、盘管、封头盘管、外盘管这类产品来说,难点往往不是单一工序,而是成型、弯曲、贴合、焊接和检测之间互相影响。
1. 半管成型与截面精度控制
半管通常由圆管剖分或钢带压制成型,难点在于保证截面形状稳定。如果模具间隙、压制力、原材料厚度公差控制不好,容易出现半圆度不足、开口尺寸偏差、端口不齐、壁厚不均等问题。截面一旦不规整,后续缠绕到筒体或反应釜外壁时,贴合间隙就会变大,焊接难度也随之增加。
2. 折弯、盘管时的回弹和椭圆化
半管截面本身不对称,折弯或盘管时中性层偏移比普通圆管更复杂。 常见问题包括:
回弹大:角度、弧度、螺距容易偏离设计值;
截面椭圆化:半圆截面被压扁,贴合面不平整;
内侧起皱:薄壁半管更容易出现;
外侧减薄甚至开裂:弯曲半径过小或弯速过快时风险更高。
这类问题对不锈钢、厚壁半管、小半径盘管尤其明显,通常需要靠芯棒支撑、防皱模、助推控制和回弹补偿来稳定精度。
3. 螺旋缠绕与筒体贴合
半圆盘管夹套需要沿筒体外壁螺旋缠绕,难点在于保证螺距均匀、弧度一致、贴合紧密。 如果盘管成型精度不够,或者筒体椭圆度、直线度偏差较大,盘管与筒体之间就会出现间隙。间隙大了,焊接时容易烧穿、未焊透,也会影响夹套承压和传热稳定性。
4. 焊接是最容易出质量风险的环节
半管夹套通常采用氩弧焊、等离子焊等方式与筒体焊接,焊接难点主要有:
坡口形式选择难:外坡口焊接视野差,容易未焊透或产生内侧焊瘤;内坡口虽然根部更容易焊透,但对装配和工艺控制要求也高。
焊接变形大:半管连续焊接会带来较大热输入,筒体容易变形,椭圆度受影响。
残余应力高:焊缝区域容易形成应力集中,长期承压、循环加热冷却时可能成为薄弱点。
间隙不均匀:盘管与筒体贴合不好时,焊缝成形不稳定,容易出现气孔、夹渣、咬边。
所以半管夹套通常要采用分段对称焊接、控制层间温度、严格清理坡口,并根据工况选择内坡口或外坡口方案。
5. 厚壁与薄壁两端都难
薄壁半管:容易起皱、塌陷、椭圆化,对芯棒、模具和夹紧力要求高;
厚壁半管:成型回弹更大,弯曲和焊接时应力更集中,坡口加工和焊透控制更难。
2mm左右薄壁半管相对容易成型,但5mm以上厚壁半管就需要更精细的模具匹配和工艺控制。

 客服