外盘管作为工业换热系统中的关键部件,其加工精度直接影响传热效率、承压安全和设备长期运行的稳定性。要保证外盘管精度,不能只盯住某一个工序,而应从原材料、成型、贴合排布、焊接到检验建立完整控制链。
一、原材料与下料:精度控制从源头开始
外盘管多采用不锈钢或碳钢无缝管、焊接管,原材料质量是后续精度的基础。下料前应确认管材外径、壁厚、椭圆度和材质证明,避免因壁厚不均或截面不圆导致成型后贴合不良。下料时要控制长度公差和端面垂直度,去除毛刺和锐边,防止装配时出现间隙,也为后续弯曲、缠绕和焊接创造稳定条件。
二、成型精度:保证截面圆整与弯曲半径稳定
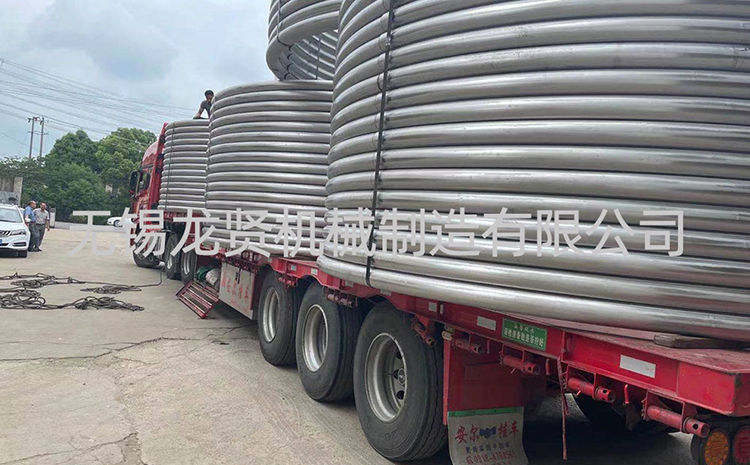
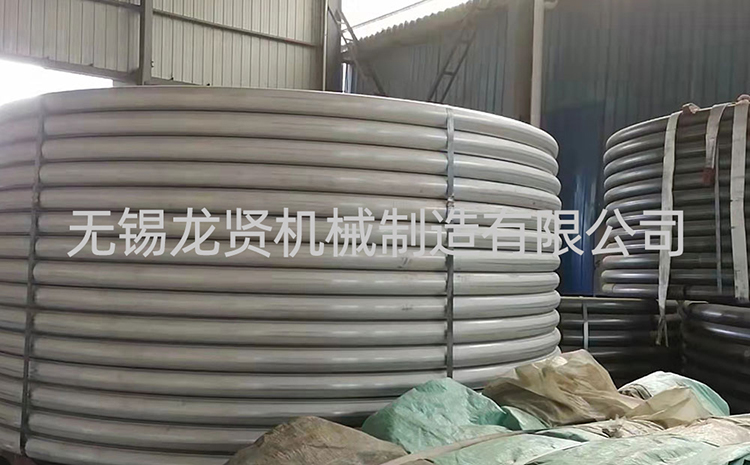
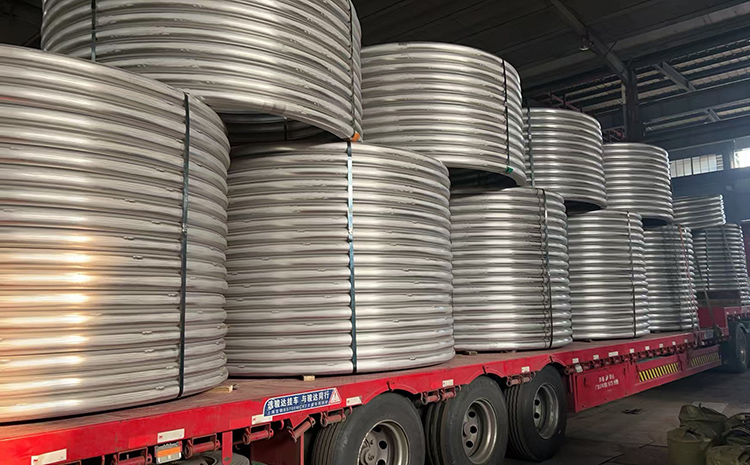
盘管弯制过程中,弯曲半径、回弹量、压扁量和截面椭圆度都需要重点控制。弯曲半径过小,管壁外侧容易减薄;模具与芯轴匹配不当,内壁可能出现起皱或塌陷。成型后应抽检截面高度、宽度、壁厚均匀性和弯曲半径一致性,确保盘管能够与筒体或釜体外壁良好贴合。对半圆管、螺旋管等结构,还应关注成型后的开口尺寸和贴合面平整度。
三、贴合与螺旋排布:决定传热均匀性
外盘管缠绕到筒体外壁时,螺旋升角、盘管间距和贴合紧密程度是核心控制点。螺旋升角不一致,会导致盘管受力不均;间距忽大忽小,会影响换热面积分布;盘管与筒体之间存在间隙,则容易形成空气隔热层,降低传热效率。大直径设备可采用点焊定位或专用工装夹具固定,防止缠绕过程中发生移位。对换热要求较高的系统,贴合度和螺距均匀性应作为关键工序进行抽检。
四、焊接控制:防止变形和尺寸失真
焊接是外盘管加工中精度波动最大的环节。热输入集中容易造成筒体椭圆度变化、局部凹陷、盘管间距改变,甚至影响承压性能。控制时应优先采用对称分段焊接、间歇焊接,避免连续长焊缝导致热量集中。先点焊定位,再按工艺顺序施焊,可减少累计变形。不锈钢材料尤其要控制层间温度,防止过热影响组织和耐蚀性。必要时可设置临时支撑或刚性固定,焊后进行校形处理。焊缝应饱满、无气孔、咬边和未熔合,承压部位应按规范进行压力试验或渗透检测。
五、过程检验:用闭环管理锁定精度
外盘管精度应贯穿全过程检验,而不是仅靠最终验收。原材料阶段检查外径、壁厚和材质;成型后检查弯曲半径、椭圆度和贴合度;缠绕后检查螺距、间距和贴合间隙;焊后检查变形量、焊缝质量和密封性。通过样板、卡尺、塞尺、靠模、水压试验、渗透检测等手段,把关键尺寸和焊接质量纳入可追溯记录,形成从下料到出厂的闭环控制。
外盘管加工精度的本质,是把成型、贴合、焊接和检验四个环节同时控制在稳定范围内。贴合度决定传热效率,螺距均匀性决定换热分布,焊接变形控制决定尺寸精度和承压安全。只有把每一步做到位,外盘管才能在长期运行中保持稳定、可靠、高效的换热表现。

 客服