半圆管广泛应用于反应釜夹套、换热器、管道工程等领域,其挤压折弯加工通常包含以下几个关键步骤:
一、材料准备
根据产品规格选用合适的钢带或金属板材作为原材料,对材料进行检验,确保其塑性、厚度等指标满足加工要求。材料的塑性越好,允许的弯曲半径越小,成型质量也越稳定。
二、钢带挤压成型
将平直的钢带送入半圆管成型机,通过多组轧辊的连续挤压,在左右凹凸模具的作用下,钢带逐步被压制成半圆管截面形状。该过程属于冷弯塑性变形,材料内表面受压缩短、外表面受拉伸长,中间存在一个不发生长度变化的中性层。成型后的半圆管一侧可紧密贴合平面,截面精度较高。
三、弯弧盘圆
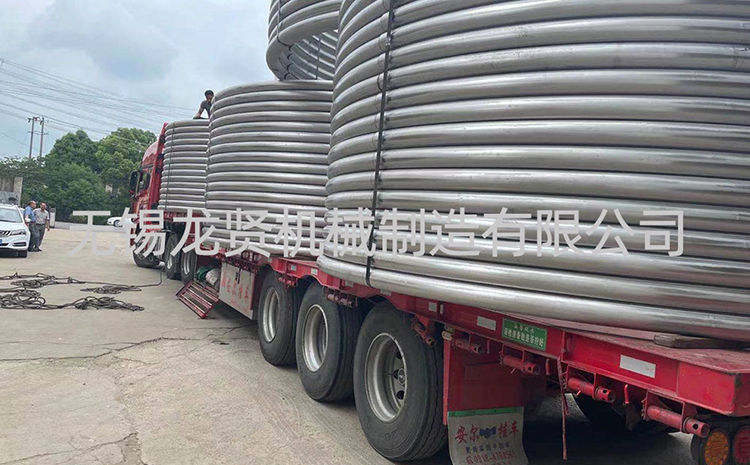
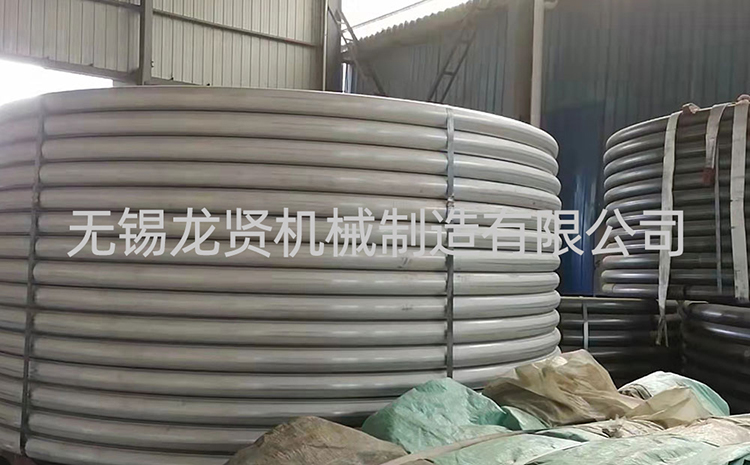
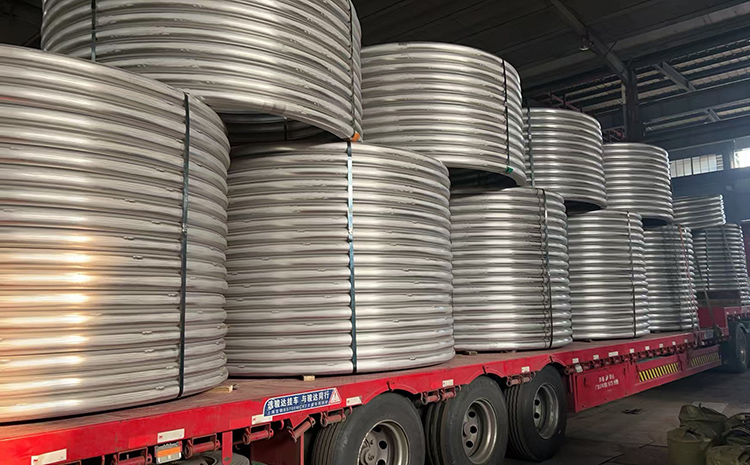
挤压成型的直条半圆管需进一步弯弧。采用五轴滚弯机,通过液压系统驱动轧辊对半圆管进行连续弯曲,根据所需的弯曲直径调整成型轮的前进量——成型轮越靠前,弧度越小,反之越大。弯弧过程中需反复多次滚弯逐步成型,避免一次顶到位导致管材表面出现压痕或变形。
四、精整矫直
挤压和弯弧后的半圆管可能出现弯曲、扭拧、开口扩口或并口等缺陷,需通过辊矫设备进行精整处理。矫直后管材表面应光洁无划伤,弯曲度一般控制在0.8mm以内,扭拧度不超过5mm/m。
五、质量检验
最终产品需检查截面尺寸精度、表面质量、弯曲半径等是否符合设计要求,不得存在裂纹、过烧、分层等缺陷,确保满足后续焊接和装配的使用标准。
整个加工过程通过"挤压成型→弯弧盘圆→精整矫直"的工序链,实现了从平板钢带到成品半圆管的高效制造。

 客服