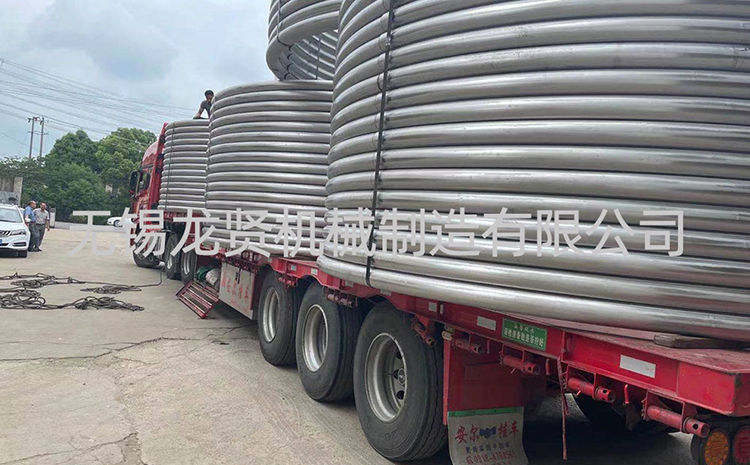
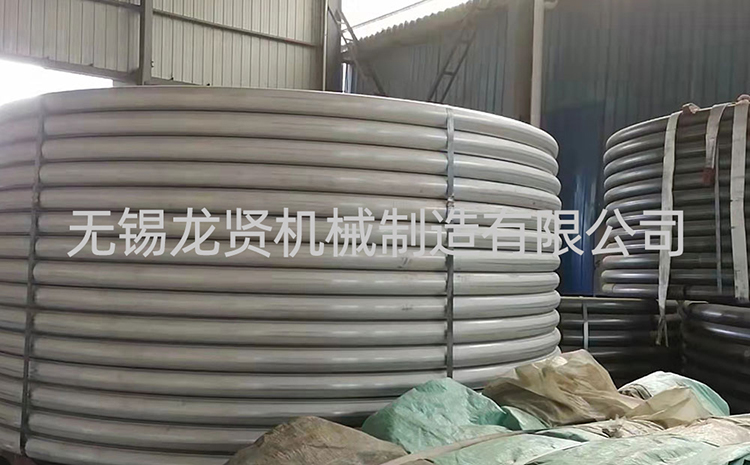
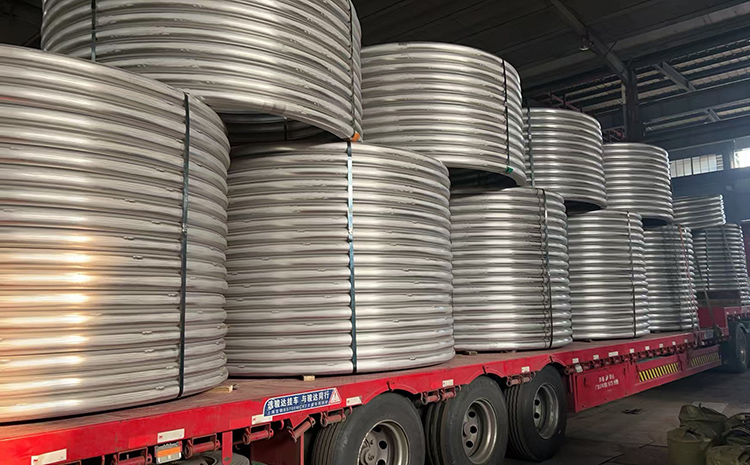
半圆管,这看似简单的半弧构件,实则是工业制造中精度与美学的结合体。从不锈钢换热盘管到压力容器夹套,从建筑幕墙支撑到汽车防撞部件,半圆管的加工质量直接影响着终端产品的性能与寿命。其加工过程,是一场材料、工艺与设备的精密对话,每一道工序都藏着工业匠人的巧思。
加工半圆管,首要在于成型工艺的选择。冷弯成型是薄壁半圆管的主流工艺,通过数控折弯机对钢带或圆管施加机械压力,精准控制弯曲半径与角度,既能保留材料的原始力学性能,又能将圆度误差控制在0.3%以内,适合批量生产不锈钢、碳钢等材质的半圆管。而厚壁管材则需采用热弯工艺,将材料加热至适宜温度后弯曲,有效避免回弹变形,确保弧面平整度。对于特殊形状的半圆管,还会用到冷拉与冷拔工艺,通过拉伸或挤压变形改善材料性能,让薄壁半圆管的强度与韧性得到双重提升。
焊接是半圆管加工的核心环节。氩弧焊与气体保护焊是常用焊接方式,焊接前需彻底清理接口油污与氧化层,控制层间温度不超过150℃,防止过热导致变形。对于需要拼接成整圆的半圆管,还需通过专用工装定位,采用对称分段焊接的方式分散热量,焊后进行整形处理,确保拼接处无缝隙、尺寸精度达标。部分高精度半圆管还会采用电阻焊,通过工装定位销精准固定,焊接后冷却定型,保证圆径不变形。
后处理工序则赋予半圆管最终的使用性能。切割后的半圆管需经过打磨去除毛刺,不锈钢材质还会进行抛光处理,提升表面光洁度;用于高温环境的半圆管,需进行固溶处理消除应力;用于腐蚀性场景的,则会进行防腐喷涂或内壁抛光。每一道工序都有严格的检测标准,从尺寸公差到焊缝质量,从表面粗糙度到承压能力,层层把关确保成品合格。
如今,随着数控技术的普及,半圆管加工正朝着自动化、精密化方向发展。全数控成型设备让加工精度提升至±0.2mm以内,不仅缩短了生产周期,更降低了人工误差。从最初的简单弯折到如今的精密制造,半圆管加工的演进,正是中国工业制造从粗放到精细的缩影,每一道弧光里,都藏着匠人对品质的执着追求。

 客服